
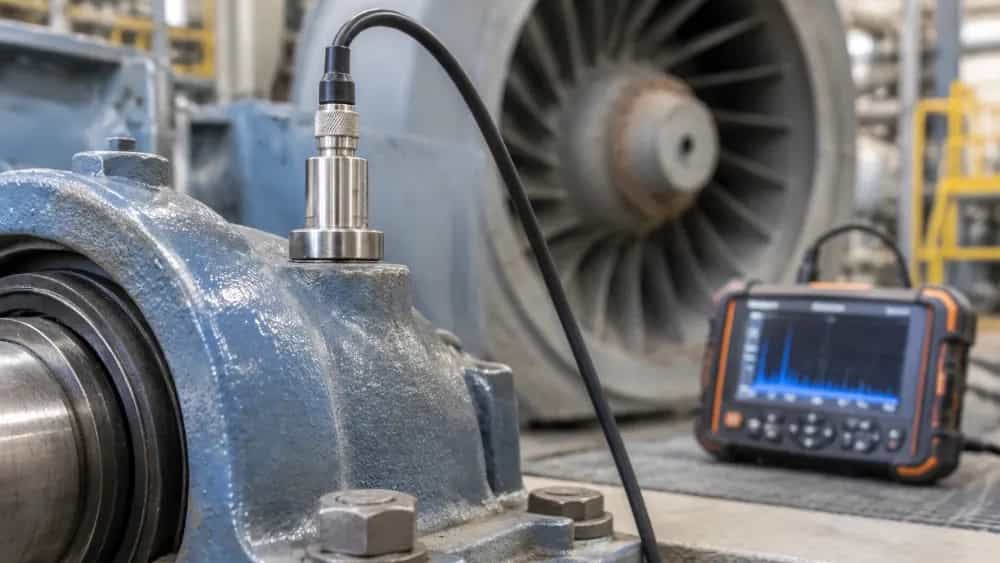
إن موازنة المروحة في مكانها دون تفكيك المروحة وفتحها هي طريقة تعتمد على مراقبة الحالة وتحليل الاهتزازات، حيث يتم تصحيح خلل الكتلة في الدوار بسرعة التشغيل المقدرة ودون الحاجة إلى نقل المروحة إلى ورشة الخراطة. في هذه العملية، من خلال توصيل أجهزة الاستشعار الكهرضغطية ومقياس سرعة الدوران البصري بالنظام، يقوم الخبراء بقياس سعة الاهتزاز وزاوية مرحلة الإزاحة بدقة ميكرون وتثبيت أوزان توازن دقيقة على المروحة. تعمل هذه التقنية على تقليل توقف خط الإنتاج في المصانع والورش الصناعية في طهران من بضعة أيام إلى أقل من بضع ساعات وتمنع تلف محامل وعمود المروحة ودوامة المروحة.
إن تكلفة فتح دافعة طرد مركزي يبلغ قطرها أكثر من متر واحد، وإيجار رافعة في السقيفة، وخطر اعوجاج العمود أثناء النقل ورسوم الشحن إلى ورش المخرطة في جنوب طهران، غالبًا ما تبلغ عدة أضعاف تكلفة تشغيل مستوى الاهتزاز نفسه. من ناحية أخرى، عندما تصل المروحة الموجودة في موازن المصنع (الدوران) إلى ما يسمى بالتوازن الصفري، بعد إعادة التثبيت على عمود المصنع والاقتران بحزام أو أداة توصيل، بسبب أخطاء المحاذاة ونفاد العمود والتأثيرات الديناميكية الهوائية للقناة، فإنها تتعرض لاهتزاز شديد مرة أخرى؛ وهي مشكلة لا يمكن حلها إلا عن طريق التوازن الديناميكي في ظروف التشغيل الحقيقية.
لماذا من الضروري موازنة المروحة دون فتح المكره في خط الإنتاج؟
في الزيارات الميدانية التي قمنا بها إلى المصانع النشطة في طريق خفاران ومناطق شمس أباد وهشتجرد الصناعية، لم يكن السبب الرئيسي للتدمير المبكر للمحامل وانفجار الحزام هو رداءة جودة الأجزاء، ولكن الاهتزاز الناجم عن اضطراب التوازن الشامل للمروحة في ظروف العمل. مع مرور الوقت، تؤدي عوامل مثل ترسب المواد الدهنية أو غبار الأسمنت، والتآكل الناتج عن الجزيئات الكاشطة وحتى الضغط الحراري للغازات الساخنة إلى تغيير التماثل الكتلي للمروحة.
في الطرق القديمة، كان يجب إيقاف تشغيل المروحة، وقطع الغلاف أو فتحه، وسحب البكرات والأحزمة، وسحب المروحة بعناية خارج الخط. بالإضافة إلى إهدار نوبات العمل، تفرض عملية التفكيك ضغطًا ميكانيكيًا غير متماثل على عمود المحرك والمحامل. من ناحية أخرى، يتيح تنفيذ العمل في الموقع إمكانية تضمين جميع المتغيرات الحقيقية للنظام، بما في ذلك الأساس وقاعدة المحمل والهيكل وحتى مقاومة شبكة مدخل ومخرج الهواء، في حسابات المتجهات.
المزايا التشغيلية للميزان المحمول مقارنة بطريقة الخراطة التقليدية
- الحفاظ على الصحة الكاملة للمبيت ودون الحاجة إلى تفكيك القنوات أو المال
- قياس سلوك اهتزاز النظام بالسرعة الاسمية الفعلية ودرجة حرارة التشغيل
- تصفير الأخطاء الناجمة عن الإزاحة وتأخر العمود وأخطاء إعادة التجميع
- توفير كبير في تكاليف القوى العاملة، وتأجير المعدات المتحركة وتوقف الإنتاج
- الضبط المتزامن لحالة الاهتزاز بما يتوافق مع متطلبات المعيار الدولي ISO 1940 وISO 10816
الخطوات الفنية لقياس وتصحيح الاهتزاز في صفحة وصفحتين
من الناحية العملية، لوحظ أن خطأ الكثير من الأشخاص في محاولة تقليل الاهتزاز هو إغلاق الأوزان العمياء والتخمين مما يعرض الهيكل الميكانيكي لفشل الكلال. تعمل مجموعة توازن مروحة الطرد المركزي الخاصة بالمهندس خليلي على تطوير هذه العملية بناءً على منهجية قياسية من أربع خطوات:
الخطوة الأولى: قياس الاهتزاز الأولي وقراءة الطور
قبل أي إجراء، يتم تثبيت أجهزة استشعار التسارع مغناطيسيًا على النقاط الحرجة في مبيت المحامل (الاتجاهات الأفقية والرأسية والمحورية). في الوقت نفسه، يقرأ مستشعر بصري أو ليزر السرعة الزاوية المرجعية (RPM) وزاوية الطور من خلال استهداف الملصق العاكس على العمود. يتم تسجيل بيانات التردد الأولية ويتم فحص مخطط الطيف أو FFT للتأكد من أن الاهتزاز الحالي ناتج تمامًا عن عدم الاتزان (تردد 1X) وأن المشكلات مثل الركود الميكانيكي أو فشل المحمل أو الرنين الهيكلي ليست هي سبب الاهتزاز.
المرحلة الثانية: تنفيذ اختبار الوزن التجريبي (Trial Weight)
بعد تسجيل المدى والمرحلة الأولية، يتم إيقاف تشغيل النظام ويتم ربط وزن له كتلة وأبعاد معينة بنقطة معينة من زاوية المروحة. يتم تشغيل المروحة مرة أخرى ويتم تسجيل التغييرات في ناقل الاهتزاز (مقدار الإزاحة الزاوية والتغير في المليمترات في الثانية من السرعة الفعالة أو RMS). تحدد استجابة النظام لوزن الاختبار هذا معدل الاستجابة ومصفوفة اقتران الاهتزاز للخوارزمية.
الخطوة الثالثة: حساب ناقل الكتلة المتوازن
المرحلة الرابعة: التصحيح النهائي وإصدار شهادة الاهتزاز
بعد توصيل الوزن وتجميع المستشعرات، تتم إعادة تشغيل النظام. يجب أن يُظهر الاختبار النهائي أن الاهتزاز الإجمالي للنظام يقع ضمن النطاق القياسي المسموح به (غالبًا ما يكون أقل من 2.8 إلى 1.8 مم/ثانية اعتمادًا على فئة المروحة في ISO 10816). بعد الموافقة النهائية سيتم إصدار ورقة بيانات الاهتزازات وتقرير الحالة الفنية لأرشيف الوحدة الصافية (الصيانة والإصلاحات).
تحديات السوق الصناعية في طهران والحلول الهندسية في المشاريع الخاصة
تفرض المدن الصناعية والمدن التابعة في طهران مثل سيمان راي وشور آباد وسيميندشت وشهردانه شروطًا خاصة على معدات التهوية الصناعية. في صناعات إعادة تدوير المعادن والمسابك، تتسبب الغازات التي تزيد درجة حرارتها عن 300 درجة مئوية في التمدد الطولي للعمود وعدم التجانس الهيكلي للمكره. سيكون توازن هذا الجهاز غير فعال بغض النظر عن الحالة الحرارية للخط، وسوف تهتز المروحة مرة أخرى بمجرد وصولها إلى درجة حرارة التشغيل.
هناك تحدي آخر يتمثل في التآكل غير المنتظم والترسيب في أنظمة الشفط في ورش النجارة وخطوط إنتاج الورق المقوى وأفران الطوب. تُظهر تحقيقات ورشة العمل لدينا أنه إذا لم يقوم فريق الخبراء بقياس الناهض وتنظيف الزعانف قبل تثبيت الوزن، فلن يكون الاهتزاز مستقرًا. يقوم ميزان مروحة الطرد المركزي من شركة الخليلي، المجهز بأدوات تشخيصية متقدمة، بتنفيذ خدمات التوازن في الموقع لجميع موديلات الشفرات الخلفية والأمامية والشعاعية ومراوح المرافق وعوادم الضغط العالي دون أي تدمير هيكلي في موقع المصنع.