توازن مروحة الغبار في ورش النشر والقطع MDF هي عملية تصحيح التوزيع غير المتوازن للكتلة لدافع الشفط الطارد المركزي من خلال التوازن الديناميكي في مكان العمل، مما يعمل على تحييد تقلبات الاهتزاز وتقليل الضوضاء الصوتية الناتجة عن الرنين بنسبة تزيد عن 70% على الفور. يؤدي تراكم الغبار الناعم وغراء راتينج MDF والتآكل غير المتماثل للشفرات إلى جعل الكتلة المحورية للمروحة غير متماثلة وتجعل العمود يهتز. وإصلاح هذا الخلل بطرق تحليل الاهتزازات وموازنة الوزن المتخصصة هي الطريقة العلمية الوحيدة لوقف الصراخ المستمر وتقليل استهلاك المحامل دون استبدال نظام مجاري الهواء بالكامل.
أصل الصوت غير السار للمكانس الكهربائية الخشبية؛ اختلال التوازن الشامل أو الرنين الصوتي؟
في الزيارات الميدانية لخطوط إنتاج المنتجات الخشبية وورش خدمة قطع PVC و MDF، يعتقد معظم الفنيين أن أصل عواء المكانس الكهربائية الذي يصم الآذان هو ببساطة مرور الهواء داخل الأنابيب المجلفنة. ومن الناحية العملية، فقد لوحظ أن أكثر من 80% من الضوضاء ذات التردد المنخفض والصدمات لهذه المرافق ناتجة عن الانزلاق الشعاعي الناجم عن خلل في دافع الشفط.
تحمل الجزيئات المستديرة من الألواح الخشبية والألياف متوسطة الكثافة (MDF) راتنجات كيميائية جافة. تلتصق هذه الجسيمات بزوايا الشفرات الشعاعية أو الخلفية أثناء الشفط عالي السرعة. وبمجرد تمزق قطعة من هذه الكتلة المضغوطة بسبب اصطدامها بقطعة من الخشب، فإن تماثل مركز الكتلة ومركز دوران المروحة يضطرب. يقترن ناقل قوة الطرد المركزي الناتج عن عدم تناسق الكتلة هذا مباشرة بالعمود والبكرة والحزام وأخيرًا بمقعد التحمل. ونتيجة مثل هذه الظاهرة هي ظهور اهتزاز دوراني مع تردد دوران المحرك، والذي يحول كامل جسم اللوحة الحلزونية إلى مكبر صوت غشائي كبير.
عواقب أداء الشفط غير المتوازن تتجاوز التلوث الضوضائي
لا يشكل استمرار تشغيل مروحة الطرد المركزي الاهتزازية في بيئة صناعية تهديدًا لسمع مشغلي محطات القطع فحسب؛ وتبدأ سلسلة من الأضرار المالية الجسيمة.
التآكل السريع للمحامل وكسر العمود
إن قوة التوازن الديناميكي لها علاقة مباشرة مع مربع سرعة الدوران. وهذا يعني أنه مع مضاعفة المكره، فإن حمل الاهتزاز على الكرات والبكرات يتضاعف أربع مرات. في هذه الحالة، تنكسر طبقة الزيت أو الشحوم داخل المحمل ويحدث اتصال بين المعدن والمعدن. ظاهرة تؤدي في فترة زمنية قصيرة إلى تسخين الغلاف وقفل المحمل، وفي الحالات الأكثر خطورة، القطع الكامل لعمود حامل المروحة.
كسر توصيلات مجاري الهواء وانخفاض كبير في الضغط الساكن
ينتشر الاهتزاز المستمر الناتج في الغلاف الحلزوني للمروحة إلى الحواف وممتصات الاهتزاز المصنوعة من القماش المشمع والقنوات في جميع أنحاء ورشة العمل. عندما تتمزق واجهات القماش وتكون مسامير التوصيل مفكوكة، تحدث ظاهرة هروب الهواء وتسرب ضغط الشفط. ونتيجة لهذا الضرر الميكانيكي تبقى الجزيئات العالقة الخطرة من تربة MDF في مساحة استنشاق الأفراد ويفقد جهاز الشفط كفاءته الحقيقية في رؤوس شفرات الدوركن وCNC.
نهج جديد؛ التوازن الديناميكي في مكانه (دون تفكيك جهاز الطرد المركزي)
لسنوات عديدة، كان الإجراء التقليدي في صناعة الأخشاب هو أنه عند حدوث اهتزاز، يتم فتح مثقاب تجميع الغبار، ويتم إرسال المروحة الثقيلة إلى المخارط ليتم تركيبها على الطيور اليدوية أو أجهزة التوازن غير المتصلة بالإنترنت. كان لهذه الطريقة المكلفة عدة عيوب هيكلية أساسية: الإغلاق الكامل لخط القطع لعدة أيام، وتغير ظروف التوازن عند إعادة الإغلاق على عمود الورشة، وغياب العوامل الفعالة مثل الحماقات المتأخرة وتأخر الهيكل.
اليوم، باستخدام معدات محمولة عالية السرعة، تتم عملية الموازنة في ظروف التشغيل الاسمية وعلى الأساس الفعلي للجهاز. في هذا النهج، يعتمد التوازن في الموقع على قياس الاستجابة الفعلية للنظام للاهتزاز، مما يوفر المزايا التالية:
- قمع الاهتزاز بشكل كامل وفقًا للتسامح المسموح به للمعيار الدولي ISO 1940
- إصلاح تأثير تأخر العمود وشد الحزام وخطأ تجميع فولي مع خلل في التوازن
- عودة سريعة لخطوط القطع إلى دورة الإنتاج في أقل من بضع ساعات دون إيقاف نشاط الصالون
- زيادة العمر الإنتاجي للمحرك الكهربائي عن طريق إزالة الحمل الشعاعي الزائد من الخلف والأمام المحامل
منهجية خطوة بخطوة للتحكم في الاهتزاز والصوت من قبل فريق مهندسي الخليلي
وفقًا لمراجعاتنا الفنية في العديد من المشاريع الصناعية التي قمنا بها على مجمعات الغبار من النوع الشعاعي والأمامي، تتطلب الموازنة الميدانية الناجحة مراقبة منهجية تعتمد على منهجية من أربع خطوات:
الخطوة الأولى: التحليل الأولي لطيف الاهتزاز وفصل الأخطاء
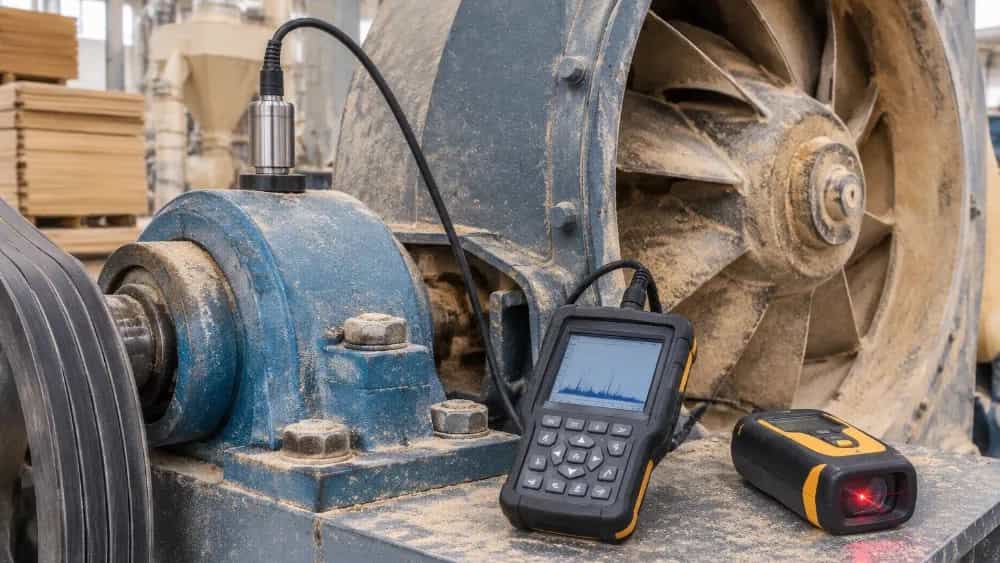
قبل كل عملية وزن، يتم تركيب أجهزة استشعار كهرضغطية على النقاط الحساسة لمقعد العمود. من خلال قراءة الطيف الترددي (FFT)، يتم فصل مساهمة التردد 1X (اختلال الكتلة) عن حالات الفشل الأخرى مثل المحاذاة الخاطئة أو عيوب الحزام أو تراخي الأساس لتجنب التصحيح غير الصحيح.
الخطوة الثانية: الحصول على بيانات المرحلة وتثبيت الوزن التجريبي (Trial Weight)
باستخدام مقياس سرعة الدوران البصري، يتم تحديد السرعة الزاوية ومرحلة المروحة. بعد ذلك، من خلال إضافة وزن اختبار مع كتلة محسوبة بدقة على أحد العوارض، يسجل الفني تغير ناقل الطور وسعة الاهتزاز ويقيم معامل التأثير الميكانيكي للهيكل.
الخطوة الثالثة: حساب ولحام الوزن المعدل النهائي
يقوم البرنامج التحليلي المتصل بالجهاز باستخراج الزاوية الهندسية الدقيقة والدافئة المطلوبة لوزن التصحيح. يتم تصنيع الوزن الفولاذي النهائي وفقًا لسمك المروحة ويتم تثبيته على نصف القطر الأمثل عن طريق اللحام الاحترافي دون تغيير الخصائص المعدنية للصفائح.
الخطوة الرابعة: الاختبار النهائي والتحقق من تسجيل الصوت بالديسيبل
بعد لحام ثقل الموازنة، يتم تشغيل النظام مرة أخرى ويتم قياس الاهتزاز الإجمالي بوحدة RMS مم/ثانية للوفاء بحدود جدول معايير الاهتزاز. كما يتم قياس انخفاض مستوى الصوت المحيط بمقياس الصوت ويتم تسجيل الكفاءة الكاملة للمروحة.
متطلبات الصيانة الوقائية بعد الموازنة في البيئات المتربة
إن الوصول إلى نطاق الاهتزاز المسموح به والتشغيل الصامت للمروحة ليس نهاية العمل؛ تتعرض مراوح الشفط الخاصة بصناعات الشاشات والأثاث باستمرار للهواء الملوث. ولمنع تكرار المشكلة واستمرار التشغيل الصامت، من الضروري تنفيذ هذه الإجراءات:
- التنظيف الدوري لحوض الحلزون والمراوح قبل لصق الطبقات السميكة من الراتينج
- الفحص الدوري لشد الحزام لمنع الانزلاق وترددات الاقتران الخاطئة
- استخدام الشحوم المقاومة للحريق ذات القاعدة عالية الجودة حسب جدول ساعات العمل في المحامل
- التحكم في قوة ممتصات الصدمات المطاطية المثبتة أسفل قاعدة هيكل المحرك الكهربائي ومنفاخ الهواء