
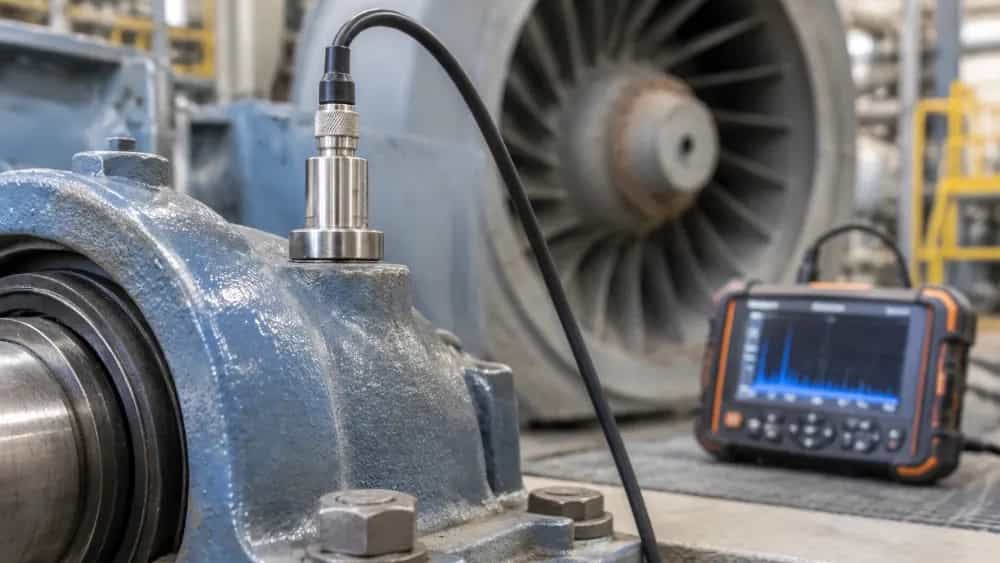
Pervaneyi söküp açmadan fanın yerinde dengelenmesi, durum izleme ve titreşim analizine dayanan, rotorun kütle dengesizliğinin nominal çalışma hızında ve pervanenin torna atölyesine nakledilmesine gerek kalmadan düzeltildiği bir yöntemdir. Bu süreçte uzmanlar piezoelektrik sensörleri ve optik takometreyi sisteme bağlayarak titreşim genliğini ve yer değiştirme faz açısını mikron hassasiyetinde ölçer ve pervaneye hassas denge ağırlıkları yerleştirir. Bu teknik, Tahran'daki fabrika ve endüstriyel atölyelerde üretim hattının durmasını birkaç günden birkaç saatin altına indiriyor ve fan yataklarının, milinin ve spiralinin zarar görmesini engelliyor.
Çapı bir metreden fazla olan bir santrifüj pervanesinin açılmasının maliyeti, hangardaki vinç kirası, transfer sırasında şaftın bükülme riski ve Tahran'ın güneyindeki torna atölyelerine yapılan navlun ücreti, genellikle titreşim seviyesi işleminin maliyetinin birkaç katıdır. Öte yandan fabrika dengeleyici (döndürme) üzerindeki pervane, fabrika miline tekrar monte edilip kayış veya kaplin ile bağlandıktan sonra, hizalama hataları, mil kaçıklığı ve kanalın aerodinamik etkileri nedeniyle sıfır denge denilen duruma geldiğinde tekrar şiddetli titreşim yaşar; Gerçek çalışma koşullarında yalnızca dinamik denge ile çözülebilecek bir sorun.
Üretim hattında pervaneyi açmadan fanın balans ayarının yapılması neden gereklidir?
Kvaran Yolu, Shamsabad ve Hashtgerd sanayi bölgelerinde faaliyet gösteren fabrikalara yaptığımız saha ziyaretlerinde, rulmanların erken tahribatının ve kayış patlamasının ana nedeni parçaların kalitesizliği değil, çalışma koşullarında pervanenin kütle dengesinin bozulmasından kaynaklanan titreşimdir. Zaman geçtikçe yağlı malzemelerin veya çimento tozunun birikmesi, aşındırıcı parçacıkların neden olduğu aşınma ve hatta sıcak gazların termal gerilimi gibi faktörler fanın kütle simetrisini değiştirir.
Eski yöntemlerde fanın kapatılması, mahfazanın kesilmesi veya açılması, kasnakların ve kayışların çekilmesi ve pervanenin titizlikle hattın dışına çekilmesi gerekiyordu. İş vardiyalarının israfına ek olarak, sökme işlemi motor şaftı ve yatakları üzerinde asimetrik mekanik strese neden olur. Öte yandan, yerinde çalışmanın uygulanması, temel, taşıyıcı taban, şasi ve hatta giriş ve çıkış hava ağının direnci dahil olmak üzere sistemin tüm gerçek değişkenlerinin vektör hesaplamalarına dahil edilmesine olanak tanır.
Taşınabilir terazinin geleneksel tornalama yöntemine göre operasyonel avantajları
- Kanalları sökmeye veya paraya gerek kalmadan, gövdenin tam sağlığının korunması
- Sistemin titreşim davranışının gerçek nominal hız ve çalışma sıcaklığında ölçülmesi
- Deplasman, mil gecikmesi ve yeniden montaj hatasından kaynaklanan hataların sıfırlanması
- İnsan gücü maliyetlerinde, hareketli ekipman kiralamada ve üretim durmasında önemli tasarruf
- Titreşim durumunun eş zamanlı ayarlanması Uluslararası ISO standardı gerekliliklerine uygun 1940 ve ISO 10816
Bir ve iki sayfada titreşimi ölçme ve düzeltmeye ilişkin teknik adımlar
Uygulamada birçok kişinin titreşimi azaltmaya çalışırken yaptığı hatanın kör ağırlıkları kapatmak ve bunun mekanik yapıyı yorulma arızasına maruz bıraktığını tahmin etmek olduğu görülmüştür. Mühendis Khalili'nin santrifüjlü fan dengeleme grubu, bu süreci standart dört adımlı bir metodolojiye dayanarak ilerletiyor:
İlk adım: Başlangıç titreşiminin ölçümü ve faz okuması
Herhangi bir işlem öncesinde, ivmeölçer sensörleri rulman yataklarının kritik noktalarına (yatay, dikey ve eksenel yönler) manyetik olarak monte edilir. Eş zamanlı olarak bir optik veya lazer sensör, şaft üzerindeki yansıtıcı etiketi hedefleyerek referans açısal hızı (RPM) ve faz açısını okur. Birincil frekans verileri kaydedilir ve mevcut titreşimin tam olarak dengesizlikten (1X frekans) kaynaklandığından ve titreşimin nedeninin mekanik gevşeklik, yatak arızası veya yapısal rezonans gibi sorunlar olmadığından emin olmak için spektrum diyagramı veya FFT kontrol edilir.
İkinci aşama: Deneme ağırlığı testinin uygulanması (Deneme Ağırlığı)
Başlangıç menzili ve fazı kaydedildikten sonra sistem kapatılır ve pervane açısının belirli bir noktasına belirli kütle ve boyutlarda bir ağırlık takılır. Fan tekrar çalıştırılır ve titreşim vektöründeki değişiklikler (açısal yer değiştirme miktarı ve etkin hızın veya RMS'nin saniye başına milimetre cinsinden değişimi) kaydedilir. Sistemin bu test ağırlığına verdiği yanıt, algoritmanın yanıt oranını ve titreşim birleştirme matrisini belirler.
Üçüncü adım: denge kütle vektörünün hesaplanması
Dördüncü aşama: nihai düzeltme ve titreşim sertifikasının verilmesi
Ağırlığı bağlayıp sensörleri topladıktan sonra sistem yeniden başlatılır. Son test, sistemin genel titreşiminin izin verilen standart aralıkta olduğunu göstermelidir (ISO 10816'daki fan sınıfına bağlı olarak genellikle 2,8 ila 1,8 mm/s'nin altındadır). Nihai onayın ardından net ünitesinin (bakım ve onarım) arşivi için titreşim veri sayfası ve teknik durum raporu düzenlenecektir.
Tahran endüstriyel pazarındaki zorluklar ve özel projelerde mühendislik çözümleri
Tahran'ın Siman Ray, Shoorabad, Simindasht ve Chahardanceh gibi sanayi kentleri ve uydu şehirleri, endüstriyel havalandırma ekipmanlarına özel koşullar uyguluyor. Metal geri dönüşümü ve dökümhane endüstrilerinde 300 santigrat derecenin üzerindeki sıcaklıktaki gazlar, şaftın uzunlamasına genleşmesine ve pervanenin yapısal homojensizliğine neden olur. Hattın ısıl durumu ne olursa olsun bu ekipmanın dengesi etkisiz olacak ve çalışma sıcaklığına ulaştığında fan tekrar titreşecektir.
Diğer bir zorluk da marangozluk atölyeleri, karton üretim hatları ve tuğla fırınlarının emme sistemlerinde düzensiz aşınma ve çökelmedir. Atölye araştırmalarımız, uzman ekibin ağırlığı takmadan önce yükselticiyi ölçeklendirmemesi ve kanatçıkları temizlememesi halinde titreşimin stabil olmayacağını gösteriyor. Khalili'nin gelişmiş teşhis araçlarıyla donatılmış santrifüj fan terazisi, fabrika sahasında herhangi bir yapısal tahribat olmaksızın tüm ileri, geri, radyal kanatlı, yardımcı fanlar ve yüksek basınçlı egzoz modelleri için yerinde dengeleme hizmetleri uygular.