Kazan brülör fanı ve makine dairesi kazanının balanslanması, santrifüj pervanenin kütle dağılımının, yıkıcı titreşimleri, mekanik gerilmeleri ve anormal sesleri en aza indirecek şekilde ayarlanması işlemidir. Uygulamada bu ekipmanın doğru balansının sağlanamamasının yanı sıra yanma verimindeki ciddi düşüşün kazan yataklarında, şaftında ve gövdesinde ciddi hasarlara yol açacağı gözlemlenmiştir. Endüstriyel projelerdeki teknik incelemelerimize göre, dengenin temel olarak lazer ve dijital ekipmanlarla sahada uygulanması, ekipmanın ömrünü önemli ölçüde artırıyor.
Brülör fanı ve kazan arasındaki denge neden hayati öneme sahiptir?
Makine odasındaki santrifüj fanlar, yanma havasının sağlanmasından ve sıcak gazların aktarılmasından sorumludur. Zaman geçtikçe asılı parçacıkların çökelmesi, kurum birikintileri ve kanatların korozyonu pervanenin ağırlık merkezinin bozulmasına neden olur. Bu dengesizliğin neden olduğu merkezkaç kuvveti, kazanın gövdesine doğrudan iletilen bir titreşim frekansı oluşturur.
Sahada yapılan incelemelerde standardın üzerindeki titreşimlerin ilk aşamada rulmanların erken arızalanmasına, sonraki adımlarda ise fan gövdesinde ve torç kaynak bağlantılarında çatlamaya neden olduğu tespit edilmiştir. Bu nedenle periyodik denge bir performans ölçüsü değil, makine dairesinin güvenliğini sağlamak için teknik bir gerekliliktir.
Santrifüj fan dengesine acil ihtiyaç olduğuna dair işaretler
Dengesizlik belirtilerinin erken tanınması ağır onarım masraflarını önler. En önemli belirtiler şunlardır:
- Fan gövdesinde, kanallarda veya kazan şasesinde belirgin sallanma ve titreşim
- Motorun nominal hızında anormal uğultu veya uğultu sesi oluşması
- Şasi ve elektrik motor tabanlarının gevşek bağlantı sayfaları
- Dengesiz hava akışı nedeniyle yanma veriminin düşmesi
Fanın yerinde hassas dengelenmesinin uygulama adımları (Yerinde Dengeleme)
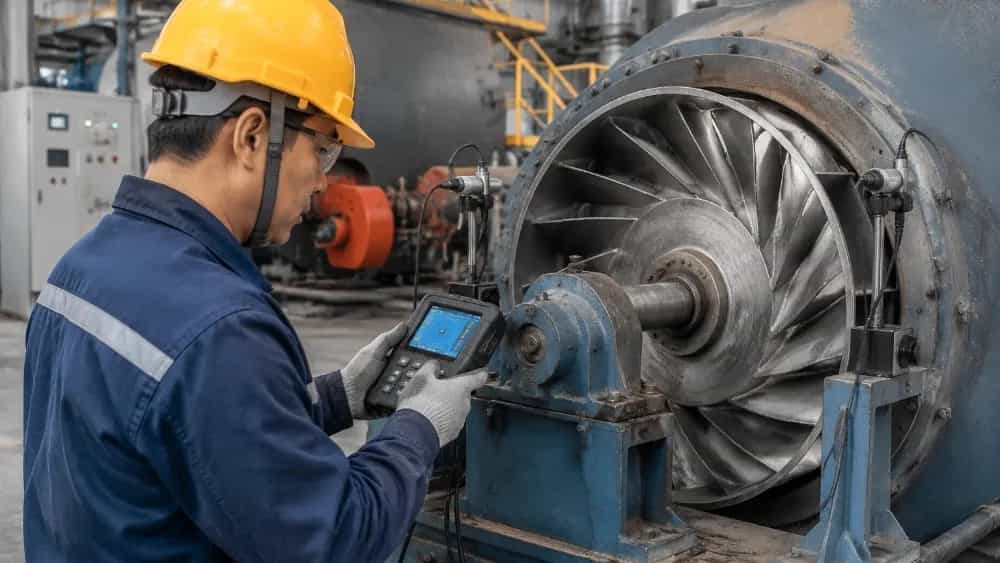
En yüksek doğruluğu elde etmek için sistemi tamamen sökmeye ve pervaneyi atölyeye nakletmeye gerek yoktur. Teknisyenlerimiz titreşim analizörleri ve dijital stroboskoplar kullanarak dengeleme işlemini şu şekilde gerçekleştirir:
1. Sorun giderme ve titreşimlerin birincil ölçümü
Bu aşamada yatay, dikey ve eksenel olmak üzere üç eksendeki titreşim miktarı ölçülür ve hata frekansları ayrılarak sorunun yalnızca dengesizlikten kaynaklandığı ve mekanik bir gevşeklik veya hizasızlık olmadığından emin olunur.
2. Pervanenin tartılması ve kütle düzeltilmesi
Matematiksel teknikler ve özel dengeleme yazılımı kullanılarak düzeltme ağırlığının miktarı ve tam kurulum açısı hesaplanır. Daha sonra pervane malzemesinden yapılmış standart ağırlıklar, argon kaynağı veya güvenli vidalama yoluyla kanatlara monte edilir.
3. Son test ve periyodik izleme
Ağırlıklar takıldıktan sonra cihaz tekrar çalıştırılır ve titreşimler ölçülür ve titreşimin ISO kritik sınırının altında olduğundan emin olunur.